

热塑性复合材料凭借其可重复加工、焊接连接、高韧性与可回收等优势,正逐步成为航空与交通领域的重要结构材料。近期,一项围绕连续纤维增强热塑性复合材料自动化原位成型技术的研究成果引发行业关注。该技术通过整合激光辅助加热与自动铺放系统,实现了热塑性预浸带在复杂曲面模具上的高效、高质量原位固结成型,显著缩短了制造周期并提升了构件精度,为热塑性复合材料的大规模工程应用扫清了关键障碍。

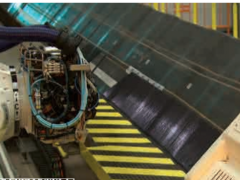
传统热塑性复合材料构件的生产通常依赖热压罐或模压工艺,需要将预浸料裁剪、铺叠后再转移至大型设备进行高温高压固化。这种分段式流程不仅周期长、能耗高,而且对于大尺寸或具有复杂曲率的构件,往往面临铺层褶皱、滑移及尺寸精度难以保证的问题。原位成型技术的核心思路是在自动铺放头经过的瞬间,利用高能激光束快速将预浸带加热至熔融温度以上,同时在铺放辊的压力作用下实现层间熔融焊接与即时固结,从而省去后续整体热压罐工序。
据悉,该技术在工艺窗口控制方面实现了显著优化。通过集成红外测温与闭环功率调节系统,激光加热区域的温度波动被控制在±5℃以内,有效避免了树脂过热降解或加热不足导致的分层缺陷。在铺放速度方面,当前工艺速率已达到每分钟0.8至1.2米,较早期同类技术提升近一倍。力学性能测试表明,采用原位成型工艺制备的碳纤维/聚醚醚酮复合材料层合板,其0°拉伸强度超过2400兆帕,层间剪切强度保持在85兆帕以上,与热压罐对照样件的性能差异小于5%,满足航空结构件的严苛要求。
应用场景上,这项技术特别适用于制造飞机机身段、机翼蒙皮、垂尾壁板等大型曲面构件。由于省去了冗长的热压罐固化等待时间,构件从原材料到近净成型的周期可由数天缩短至数小时。此外,原位成型过程中每一层铺放后即时完成固结,避免了大型层合板在转移过程中因自重产生的层间滑移与褶皱问题,尺寸精度提升约30%,后加工修切工作量显著减少。
从行业痛点来看,热塑性复合材料长期受制于成型设备投资高、工艺窗口窄、连接技术不成熟等瓶颈。自动化原位成型技术的成熟,不仅降低了对于超大型热压罐的依赖,还为热塑性复合材料的在线修复与局部补片提供了技术基础。由于材料本身具有可熔融重塑特性,结合机器人铺放系统,未来有望实现受损构件的就地拆解与重新成型,大幅提升装备的可持续服役能力。
随着自动铺放装备、在线检测技术与仿真模拟软件的协同发展,热塑性复合材料原位成型工艺正从实验室走向生产线。其在降低制造成本、缩短交付周期及提升设计自由度方面的综合优势,将加速推动相关技术在下一代飞行器与轨道交通装备中的批量应用。更多复合材料前沿动态,尽在复材云集。