

谈到航空碳纤维复合材料,人们的第一反应往往是碳纤维 ——T800、T1100、高模量纤维,这些名字代表着强度与刚度的天花板。然而在真实的航空复材构件中,碳纤维只是 “骨架”,真正把这些纤维粘结成一个整体、传递载荷、保护纤维免受环境侵蚀、并决定构件耐温上限与工艺可行性的,是树脂基体。同一束碳纤维,配以不同的树脂体系,可以形成耐温 150℃的通用结构件,也可以形成耐温 300℃以上的发动机周边件;可以是韧性优异、抗冲击的机身蒙皮,也可以是低介电、透波的雷达罩;可以是热压罐工艺的高性能预浸料,也可以是可回收、可焊接的热塑性复材。树脂基体的选择,往往比纤维等级更能决定一个航空复材项目的成败。理解航空树脂基体从环氧、增韧环氧、双马、氰酸酯到聚酰亚胺与热塑体系的演进逻辑,以及它们在机身、机翼、雷达罩、发动机与内饰等部位的应用映射,正是把握航空复材技术脉络的关键。

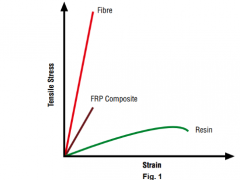
树脂基体在航空复材中的作用,远比 “胶水” 复杂。基体首先承担载荷传递:纤维承担轴向拉伸,基体则通过界面将载荷在纤维间、层间传递,基体的剪切性能与界面结合强度直接决定层压板的层间剪切与抗分层能力。基体还决定耐温上限:航空构件的使用温度从舱内的数十摄氏度到发动机周边的数百度,树脂的玻璃化转变温度与热稳定性构成耐温天花板。基体决定韧性:航空复材最怕的是低速冲击后的分层与压缩强度下降(CAI),基体的断裂韧性与增韧改性是关键。基体决定湿热性能:飞机长期在高湿环境中运行,树脂吸湿会降低玻璃化温度、影响性能,低吸湿树脂体系因此重要。基体还决定工艺性:固化温度、流动度、操作时间、储存条件,直接决定能否用热压罐、模压或 RTM 成型。此外,阻燃与烟毒性能(对舱内材料)、介电性能(对雷达罩)、耐介质性能,也都由基体主导。基体的多重角色,解释了为何航空复材的进步往往伴随树脂体系的代际更替。
环氧树脂体系是航空复材最经典、应用最广的基体。环氧树脂工艺成熟、粘接性强、力学与耐温性能均衡、成本可控,从早期的航空复材到今天的通用航空结构,环氧体系始终是主力。航空环氧经历了从 “标准环氧” 向 “增韧环氧” 的演进:早期环氧韧性不足、抗冲击性能有限,限制了其在主承力结构上的应用;通过引入橡胶粒子、热塑性树脂、核壳粒子等增韧手段,增韧环氧的断裂韧性显著提升,抗冲击与 CAI 性能改善,使其能够胜任机身蒙皮、机翼壁板、襟翼、尾翼等主承力结构。增韧环氧的成熟,是航空复材从次承力结构走向主承力结构的关键一步。今天,增韧环氧仍是窄体机、通用航空与无人机的常用体系,其局限在于耐温上限(约 120—150℃)难以满足发动机周边与高温结构的需求,这为更高耐温体系留下了空间。
双马(BMI)树脂与氰酸酯树脂,是航空基体向 “更高耐温与更优功能” 演进的两条路径。双马树脂的耐温性能优于环氧,长期使用温度可达 150—230℃,同时保持良好的力学与工艺性能,是发动机短舱、高温结构件、军机高温部位的重要基体;双马的吸湿性相对较高、韧性需改性,通过增韧与共聚改性,双马体系在耐温与韧性的平衡上不断优化。氰酸酯树脂则以低介电常数与低介电损耗、低吸湿、高耐温著称,是雷达罩、天线、电磁窗口等透波结构的优选基体 —— 在雷达罩这类既要透波又要承受气动载荷与环境考验的部位,氰酸酯的低介电与耐温性能具有难以替代的价值。双马与氰酸酯,分别对应 “高温结构” 与 “透波功能” 两类需求,是环氧之后航空基体的重要分支。
聚酰亚胺(PI)等高温树脂,代表航空基体耐温能力的上限探索。聚酰亚胺的耐温可达 300℃以上,是发动机周边、高温结构、超音速飞行器部件的候选基体;其挑战在于固化温度高、工艺窗口窄、成本高、韧性有限,加工难度大,应用范围相对受限。围绕聚酰亚胺的改性(如引入柔性链段、共聚、增韧)与工艺优化(如低温固化、可溶型聚酰亚胺),一直是高温航空复材的研究重点。聚酰亚胺体系的存在,使航空复材的耐温边界得以向上延伸,也为更高性能发动机与高速飞行器提供材料可能。
热塑性树脂基体,是航空复材近年最重要的演进方向之一。以聚醚醚酮(PEEK)、聚苯硫醚(PPS)、聚醚酰亚胺(PEI)为代表的热塑基体,具备一系列航空看重的特性:韧性优异、抗冲击与耐损伤性能突出;耐温与耐化学性能好;可焊接、可反复成型、可回收;成型周期短(无需长时间固化),适合快速制造。热塑复材在航空的应用正从次承力结构、支架、内饰件向机身、机翼等主承力结构拓展,热塑预浸料、自动铺放与热压成型工艺的进步,使其规模化应用成为可能。热塑基体的局限在于成型温度高、设备投入大、预浸料成本高、工艺经验积累不足,但其 “韧性 + 效率 + 可回收” 的组合,契合航空业对减重、降本与可持续发展的多重诉求,被视为下一代航空复材的重要方向。
树脂基体的选择,与航空部位的应用需求形成清晰映射。机身与机翼的蒙皮、壁板、梁等主承力结构,以增韧环氧为主,兼顾性能、成本与工艺成熟度;发动机短舱、高温结构件,以双马为主,满足耐温要求;雷达罩、天线与电磁窗口,以氰酸酯为主,满足低介电与透波要求;发动机核心高温部位与高速飞行器,探索聚酰亚胺等高温体系;机舱内饰与次承力件,以酚醛(阻燃低烟)、环氧与热塑体系为主,满足阻燃、烟毒与轻量化要求;支架、连接件与小型构件,热塑与模压体系因效率与韧性优势而受青睐。这种 “部位 — 树脂” 的映射关系,正是航空复材选材的基本逻辑:不是追求单一 “最强树脂”,而是为每个部位匹配最合适的体系。
航空树脂基体的应用,还必须通过适航与认证的严格门槛。航空材料的适航要求涵盖性能数据的完整性、批次一致性、工艺稳定性、耐久性与损伤容限、阻燃与烟毒(舱内材料)等;树脂体系的固化工艺、储存条件、操作窗口都需纳入工艺规范;材料许用值的建立需要大量试验数据支撑,周期长、成本高。这使航空树脂体系的更替极为谨慎:一个新树脂体系从研发到装机,往往需要数年甚至十余年的验证。这种 “高门槛” 既是航空安全的保障,也是树脂体系演进相对缓慢的原因 —— 成熟体系一旦通过认证,往往会被长期沿用并持续优化。
从产业维度看,航空树脂基体的国产化与体系完善,是航空复材自主可控的重要环节。长期以来,高端航空树脂体系(增韧环氧、双马、氰酸酯、高温聚酰亚胺)部分依赖进口,材料成本与供应链安全受到制约;近年来,国产航空树脂在增韧技术、耐温性能、工艺稳定性与批次一致性上持续进步,部分体系已进入航空复材的应用验证,为航空复材的国产化替代提供材料基础。树脂基体的国产化,不仅要解决 “配方”,更要建立 “性能数据 — 工艺规范 — 适航认证” 的完整体系,这正是航空材料自主化的深层挑战。
当然,航空树脂基体的发展仍面临需要突破的课题。在性能端,耐温、韧性、低吸湿、低介电与工艺性的多目标平衡仍是难题,尤其高温树脂的韧性与工艺性、增韧环氧的耐温上限,需要持续突破;在工艺端,高温树脂的固化窗口窄、热塑基体的成型温度高,工艺控制与设备投入压力大;在成本端,高性能树脂与热塑预浸料成本高,限制规模化应用;在适航端,新体系的认证周期长、数据积累慢,制约更替速度;在回收端,热固性树脂的回收与循环利用仍是航空复材绿色化的难点。性能、工艺、成本、适航与回收的系统推进,是航空树脂基体持续演进的关键。
展望未来,航空树脂基体将沿 “更高耐温、更韧、更快、更绿” 方向演进。技术端,增韧环氧的耐温提升、双马与氰酸酯的性能优化、聚酰亚胺的工艺改良、热塑基体的成本下探,将持续拓宽航空基体的能力边界;工艺端,快速固化树脂、低温固化体系与热塑快速成型,将提升航空复材的制造效率;绿色端,可回收热塑复材、生物基树脂与热固性复材的回收技术,将契合航空业的可持续发展要求;数字端,材料基因工程与 AI 辅助配方设计,将加速新树脂体系的研发与验证。可以预期,作为航空复材的 “隐形主角”,树脂基体将通过持续的代际演进,支撑航空装备的进一步减重、耐温提升与效率优化,为中国航空复材的自主可控与航空工业的高质量发展提供坚实的材料根基。