

在复合材料项目中,有一个常被低估的事实:一个零件的性能上限、成本下限与制造可行性,很大程度上在设计阶段就已经被锁定。材料一旦选定,耐温、韧性、疲劳与成本的基调便基本确定;铺层一旦确定,刚度、强度、屈曲与冲击响应便基本确定;结构形式与工艺一旦确定,模具投入、节拍、良率与检测方案便基本确定。制造环节能做的是 “按图实现”,很难挽救一个材料选错、铺层不合理、工艺不可行的设计。正因如此,复合材料结构设计不是 “画个形状交给工艺”,而是材料、铺层、结构与工艺四者相互约束、反复迭代的系统工程。理解材料选型、铺层设计与工艺约束这三个基础命题,以及它们之间的相互作用,正是从 “会画复材零件” 走向 “会设计复材结构” 的关键。

材料选型是结构设计的第一决策,其依据是载荷、环境与成本的三角约束。在纤维层面,碳纤维以高比强度、高比刚度承担主承力结构与减重关键件;玻璃纤维以成熟工艺与低成本承担通用结构与透波部位;芳纶纤维以抗冲击与耐疲劳用于防护与混杂结构;玄武岩纤维以耐温、耐烧蚀与低成本用于热防护与特定场景。选型的判断不看 “谁最强”,而看 “谁最匹配”:一个以刚度控制的构件,高模量纤维的价值可能高于高强度纤维;一个以成本控制的大批量件,玻纤与短切纤维可能更合适;一个需透波的结构,低介电纤维与树脂才是关键。在树脂层面,环氧体系以均衡性能与成熟工艺承担通用结构,增韧环氧承担主承力结构,双马承担高温结构,氰酸酯承担透波结构,酚醛承担阻燃低烟部位,热塑体系承担高韧性、可回收与快速成型需求。在芯材层面,泡沫、蜂窝与轻木分别对应不同的重量、刚度、吸能与成本要求。材料选型的本质,是把使用工况(载荷类型、温度、湿度、介质、寿命)与材料性能(比强度、比刚度、耐温、韧性、耐蚀、介电、成本)逐一对照,找到满足要求且经济的那一组,而非追逐参数表上的最优。
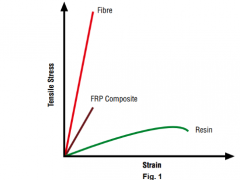
铺层设计是结构设计的核心技艺,其目标是让纤维沿着载荷方向排列。复合材料是各向异性的,纤维方向的强度与刚度远高于垂直方向,因此铺层的角度、顺序、层数与比例,直接决定结构的承载能力。基本原则包括:主承载方向布置足够比例的纤维(如 0° 层承担主拉力),辅以 ±45° 层承担剪切、90° 层控制横向性能与铺层均衡;采用对称均衡铺层,避免固化后的翘曲与耦合变形;避免同一角度连续过多层,减少层间剥离与微裂纹集中;在孔、边缘、连接区增加局部铺层,补偿应力集中;控制各方向的层比例以匹配实际载荷谱,而非简单堆叠。铺层设计还要考虑纤维体积分数:过高导致贫胶与孔隙,过低削弱性能;还要考虑层间性能:复材的层间强度远低于面内强度,分层是最常见失效模式,因此铺层的界面设计与增韧层选择同样重要。铺层设计不是 “叠够厚度就行”,而是在材料能力、载荷分布与制造约束之间寻找最优排布,这也是复材设计相较金属设计更依赖经验与验证的原因。
结构形式的选择,是材料与铺层的空间组织方式。层压板结构以多层预浸料或织物叠合固化,适合蒙皮、壁板与平面承载;夹芯结构以面板加芯材(泡沫、蜂窝、轻木)构成,用极小的重量代价大幅提升抗弯刚度,适合机翼、叶片、舱壁与地板;加筋壁板以蒙皮加筋条(桁条、肋)构成,通过筋条提升抗屈曲能力,适合机身与机翼壁板;整体成型结构将原本多个零件共固化为一体,减少连接件与装配工序,提升结构完整性与密封性;缠绕与铺放结构适合筒段、管件与回转体;拉挤型材适合等截面梁与筋条。结构形式的选择,需与载荷路径、制造工艺、成本目标协同:夹芯能提升刚度但增加芯材与胶接工序,加筋能提升屈曲但增加装配,整体成型能减少连接但提高模具与工艺复杂度。设计的功夫,往往体现在 “用最少的重量与工序,实现载荷路径的最优传递”。
工艺约束对设计的反哺,是复材设计区别于传统设计的关键特征。复材结构必须 “可制造”,这意味着设计要满足工艺的硬约束:可脱模,避免倒扣与深腔导致脱模困难;可铺覆,避免复杂双曲面导致预浸料起皱与架桥;可压实,避免铺层在拐角与筋根处无法压实而形成孔隙;可流动,模压与 RTM 需考虑树脂流动路径与型腔填充;可检测,避免结构内部形成超声无法覆盖的死角;可连接,避免连接区铺层突变导致应力集中。面向制造的设计(DFM)要求设计师在画图时就理解工艺,而不是把问题留给工艺去 “想办法”。一个在图纸上很漂亮、在模具里做不出来的结构,最终只能以高昂的返工或降级的方式收场。工艺约束的反哺,正是复材设计从 “理想化” 走向 “工程化” 的分水岭。
细节设计是复材结构成败的隐形战场。复材的失效往往不在主体,而在细节:开孔处的纤维切断会造成应力集中,需要补偿铺层与合理孔形;连接区的螺栓孔与胶接面是分层与剥离的高发区,需要专门的连接设计与紧固件选择;自由边缘与台阶处容易发生层间剥离,需要边缘封闭与倒角;不同厚度区的过渡需要渐变而非突变,避免应力集中;筋条与蒙皮的连接部位需要填充与压实设计,避免富树脂与空隙。这些细节在金属结构中可能不是问题,在复材结构中却可能是决定性的,因为复材没有塑性重分布的能力,应力集中会直接转化为分层与断裂。细节设计的能力,往往是一家复材设计团队真实水平的体现。
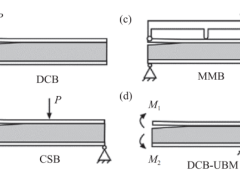
失效模式与设计验证,是设计闭环的最后环节。复材的典型失效模式包括面内拉伸 / 压缩失效、屈曲、层间分层、冲击后压缩强度下降、疲劳损伤累积、连接区失效与环境退化(湿热、紫外)。设计必须针对这些模式设定许用值与安全裕度,并通过 “试验金字塔” 逐级验证:从试样级(力学性能与许用值)、元件级(典型结构细节)、子部件级到全尺寸结构验证,逐层降低风险。复材的设计许用值需要大量试验数据支撑,且受材料批次、工艺与环境的显著影响,这也是复材设计周期长、验证成本高的原因。设计与验证的闭环,让 “纸面上的强度” 变成 “可交付的可靠性”。
从产业维度看,复合材料结构设计能力的提升,正成为复材应用从 “能做” 走向 “做好、做省” 的关键。在航空领域,设计能力决定了减重收益与适航通过率;在汽车与低空领域,设计能力决定了成本与节拍能否满足量产要求;在风电领域,设计能力决定了叶片在大型化下的可靠性与寿命。随着复材应用向更多行业扩散,设计人才的稀缺与设计方法的成熟度,正成为产业进一步扩张的瓶颈 —— 设备可以买,材料可以买,但 “怎么设计” 必须自己长出来。
当然,复合材料结构设计的科学化仍面临需要突破的课题。在方法端,铺层优化、多尺度建模与失效预测的精度仍需提升,设计仍较依赖经验与试验迭代;在数据端,材料许用值、工艺影响与环境老化的数据库尚不完整,设计置信度受限;在工具端,复材专用的 CAD/CAE 与工艺仿真工具的易用性与集成度需改进;在标准端,设计准则、验证方法与认证规范在各行业尚不统一;在人才端,既懂力学、又懂材料与工艺的复合型设计人才稀缺。方法、数据、工具、标准与人才的系统进步,是复材设计从 “手艺” 走向 “工程学科” 的关键。
展望未来,复合材料结构设计将随工具、数据与工艺的进步而更加精准高效。工具端,铺层优化算法、多尺度仿真与工艺仿真的集成,将使 “设计即验证” 成为可能;数据端,材料基因工程与试验数据库的完善,将提升许用值的可靠性与获取效率;工艺端,自动化铺放、模压、RTM 与增材制造的进步,将放宽设计的工艺约束,让更复杂的结构形式成为可行;方法端,DFM 理念的普及与设计 — 工艺协同的前移,将减少后期返工。可以预期,随着设计能力的提升,复合材料结构将从 “照着金属件改” 走向 “按复材特性设计”,充分发挥各向异性、可设计性与整体成型的优势,为航空航天、汽车、风电、低空、储能与船舶等领域的轻量化提供更优的结构解决方案。真正决定复材零件成败的,往往不是压机和模具,而是那张铺层图上每一层的角度与顺序。